Artykuł sponsorowany
Jak czytać specyfikację rolki etykiet przed uruchomieniem automatycznej maszyny etykietującej
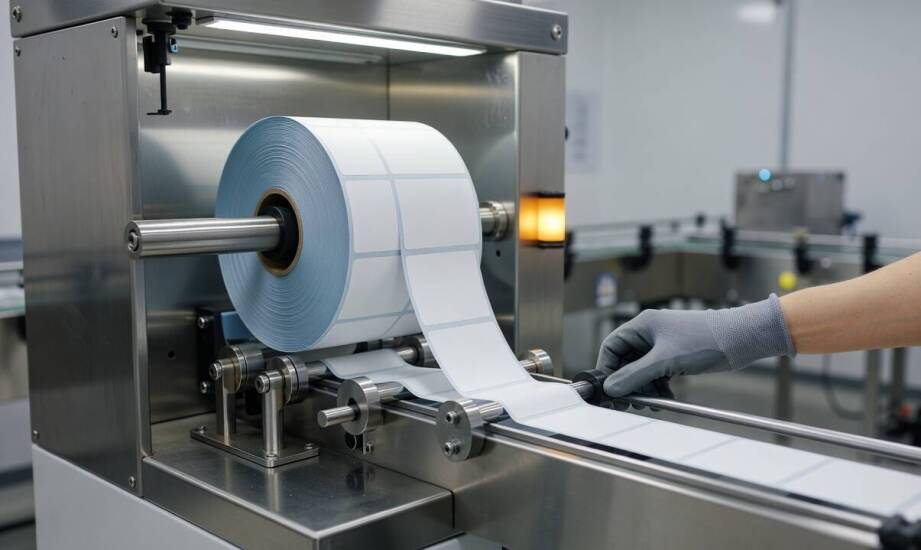
Przestój linii produkcyjnej lub uporczywe błędy podawania nośnika najczęściej wynikają z niepełnego odczytania specyfikacji materiałowej przed uruchomieniem automatycznej maszyny aplikującej. Operator zakłada szpulę na wrzeciono bez weryfikacji kluczowych parametrów technicznych, a urządzenie zaczyna zacinać się już przy pierwszych cyklach pracy lub całkowicie pomija wybrane pozycje na taśmie. Odpowiednie przygotowanie materiału do wymogów podajnika eliminuje to ryzyko, chroniąc zakład przed kosztownymi opóźnieniami i stratami surowca.
Przeczytaj również: Rosja i święta narodowe
Wymiary gilzy i zewnętrznej a mechanika podajnika
Średnica wewnętrzna gilzy decyduje o podstawowej kompatybilności z wrzecionem napędowym podajnika. Wymiary te nie stanowią jednego, uniwersalnego standardu dla całej branży. Dokumentacje techniczne sprzętu przemysłowego wskazują zazwyczaj określone formaty rzędu 38,1 mm, 76,2 mm czy nawet 101,6 mm. Niewłaściwie dobrany rdzeń uniemożliwia stabilne zamocowanie materiału lub powoduje luzy, które w trakcie szybkiej pracy wywołują boczne przesunięcia całej wstęgi i utratę precyzyjnej kalibracji.
Przeczytaj również: Stany Zjednoczone i najważniejsze ze świąt
Średnica zewnętrzna rolki bezpośrednio ogranicza pojemność magazynka i wyznacza maksymalną liczbę aplikacji możliwych do wykonania w ramach jednego, nieprzerwanego cyklu maszynowego. Przekroczenie limitów wskazanych dla danego modelu etykieciarki fizycznie blokuje pracę układu podającego, wymuszając nieplanowane zatrzymania linii i uciążliwe, ręczne przewijanie materiału. Zbyt mała średnica z kolei zmusza operatorów do bardzo częstych wymian, co zauważalnie obniża całkowitą wydajność operacyjną zmiany.
Przeczytaj również: Święta narodowe i ich wpływ na nas wszystkich
Szerokość samej taśmy oraz rozstaw między poszczególnymi elementami warunkują prawidłowe działanie układów detekcji. Urządzenia wykorzystują czujniki optyczne lub ultradźwiękowe do rejestrowania początku i końca każdej aplikacji. Dokumentacje techniczne producentów określają często minimalny, bezwzględny odstęp na poziomie 1 mm, choć dokładne, optymalne wartości zawsze wynikają ze specyfikacji konkretnego sensora i grubości samego nośnika. Zbyt mała lub nieregularna przerwa sprawia, że fotokomórka nie rejestruje krawędzi, przez co głowica aplikuje materiał w niewłaściwym miejscu docelowego opakowania.
Orientacja grafiki względem krawędzi nośnika musi odpowiadać konfiguracji układu zliczającego i kierunkowi ruchu taśmy. Niezgodność ułożenia główki lub stopy wzoru względem toru przesuwu prowadzi do błędnego odczytu pozycji i trwałego odwrócenia aplikacji na gotowym wyrobie, co zazwyczaj dyskwalifikuje całą wyprodukowaną partię towaru.
Kierunek nawoju i weryfikacja usterek podczas rozruchu
Kierunek nawoju precyzyjnie określa, czy warstwa wierzchnia rozwija się stroną zadrukowaną do wewnątrz, co w terminologii technicznej określa się jako face in, czy na zewnątrz, czyli face out. Właściwy układ musi bezwzględnie wynikać z dokumentacji wybranej maszyny, ponieważ wszystkie wewnętrzne wałki i podajniki są kalibrowane pod konkretny tor prowadzenia wstęgi. Zastosowanie nieprawidłowego kierunku sprawia, że materiał nie trafia pod nóż separujący pod odpowiednim kątem, zaczyna zaginać się na rolkach prowadzących lub odkleja się przedwcześnie, mocno zanieczyszczając mechanizm resztkami kleju.
Strona odklejania musi być w pełni zgodna z układem ramion napinających taśmę oraz systemem odpowiedzialnym za odbieranie pustego podkładu. Błędna konfiguracja tego pojedynczego elementu skutkuje niemal natychmiastowym zacinaniem się toru przesuwu i fizycznym uszkodzeniem wstęgi jeszcze w fazie początkowego rozruchu linii produkcyjnej.
Ustalenie wszystkich tych rygorystycznych wymogów sprzętowych to absolutna podstawa przed złożeniem zamówienia. W profesjonalnej praktyce druk etykiet na rolce opiera się obecnie na zaawansowanych technologiach hybrydowych. Rozwiązania te łączą wydajność i precyzję klasycznej fleksografii z dużą elastycznością nowoczesnych maszyn cyfrowych. Działająca w tym obszarze krakowska drukarnia Flexpress realizuje zlecenia produkcyjne dla klientów B2B, dostarczając gotowe wyroby samoprzylepne oraz laminaty opakowaniowe, pozwalając firmom zamawiającym skupić się wyłącznie na własnych procesach operacyjnych.
Objawy złej kompatybilności zaobserwowane w próbnej serii obejmują najczęściej zacięcia napinaczy taśmy, gubienie kroków przez silnik krokowy, nierównomierne naklejanie na produktach i charakterystyczne marszczenie się podkładu sylikonowego. Wystąpienie symptomów niekompatybilności wymusza natychmiastowe wstrzymanie rozruchu, powrót do technicznej korekty formatu i ponowną weryfikację całej specyfikacji z wytycznymi producenta wykorzystywanego sprzętu.
Wpływ parametrów sprzętowych na ciągłość operacyjną
Powodzenie wdrożenia zautomatyzowanej aplikacji zależy bezpośrednio od stuprocentowej zgodności wymiarów nośnika z bezwzględnymi wymaganiami mechaniki maszyny. Niezależnie od estetycznych walorów samego projektu graficznego czy użytych materiałów wierzchnich, to prawidłowy odczyt wytycznych technicznych decyduje o stabilności pracy całego systemu. Rygorystyczna weryfikacja specyfikacji przed uruchomieniem zlecenia skutecznie eliminuje przestoje i redukuje starty materiałowe, gwarantując jednocześnie powtarzalne, precyzyjne ułożenie aplikacji na każdej partii gotowych wyrobów opuszczających docelową linię produkcyjną.
Kategorie artykułów
Polecane artykuły

Uchwyt do belek stropowych – co warto wiedzieć przed zakupem?
Uchwyt do belek stropowych odgrywa istotną rolę w budownictwie, zapewniając stabilność i bezpieczeństwo konstrukcji. Różnorodność dostępnych modeli pozwala na ich zastosowanie w różnych projektach, co czyni je niezbędnymi elementami. Wybór odpowiedniego rozwiązania jest kluczowy dla trwałości i funk

Jakie są najczęstsze problemy, z którymi zgłaszają się pacjenci do psychologa dla dorosłych?
W ostatnich latach zainteresowanie pomocą psychologiczną rośnie, co może wynikać z większej świadomości zdrowia psychicznego. Osoby z problemami emocjonalnymi coraz częściej korzystają z konsultacji ze specjalistami. Wsparcie psychologiczne jest kluczowe dla poprawy jakości życia, a pacjenci zgłasza